در اجرای سازههای بتنآرمه، اتصال صحیح میلگردها نقش مهمی در انتقال نیرو و عملکرد یکپارچه آرماتورها دارد. فورجینگ میلگرد یکی از روشهای اتصال دو میلگرد بهصورت سر به سر است که با استفاده همزمان از حرارت و فشار انجام میشود. به همین دلیل، این روش با عنوان جوش سر به سر میلگرد نیز شناخته میشود. در این فرآیند، دو میلگرد در امتداد یکدیگر قرار میگیرند و پس از حرارتدهی مناسب، تحت فشار به هم متصل میشوند. تفاوت اصلی فورجینگ با روش اورلپ این است که در اورلپ، دو میلگرد برای طول مشخصی روی یکدیگر قرار میگیرند، اما در فورجینگ، اتصال در محل دو سر میلگرد و بدون ایجاد طول همپوشانی انجام میشود. انتخاب هر روش باید بر اساس مشخصات پروژه، نوع میلگرد، طراحی سازه و الزامات فنی انجام شود.
فورجینگ میلگرد چیست؟
فورجینگ میلگرد روشی برای اتصال دو میلگرد فولادی بهصورت مستقیم و سر به سر است. در این روش، دو میلگرد در امتداد یک محور قرار میگیرند و سر آنها با استفاده از تجهیزات مخصوص گرم میشود. پس از رسیدن محل اتصال به شرایط حرارتی مناسب، فشار مشخصی به دو میلگرد وارد میشود تا دو سطح در تماس با یکدیگر قرار گرفته و اتصال ایجاد شود.
به زبان ساده، پاسخ به سؤال فورجینگ چیست، اتصال مکانیکی-حرارتی دو قطعه فلزی با اعمال حرارت و فشار است. البته نباید این فرآیند را صرفاً ذوب شدن کامل دو میلگرد در نظر گرفت. در یک اجرای اصولی، سر میلگردها با حرارت به وضعیت مناسب برای اتصال میرسند و سپس با اعمال فشار، اتصال بین دو قطعه شکل میگیرد. بنابراین، استفاده از عبارت «ذوب کامل میلگرد» برای توضیح عمومی این فرآیند میتواند از نظر فنی گمراهکننده باشد.
در جوش فورجینگ میلگرد، همراستایی دو قطعه اهمیت زیادی دارد؛ زیرا نیرو باید بتواند از یک میلگرد به میلگرد دیگر منتقل شود. این روش بهویژه در پروژههایی مورد توجه قرار میگیرد که کاهش طول وصله، کاهش تراکم آرماتورها یا استفاده بهتر از فضای موجود اهمیت دارد.
در پروژههای ساختمانی، انتخاب مصالح مناسب تنها به میلگرد و روش اتصال آن محدود نمیشود و بسته به نوع سازه، محصولات فولادی مختلفی نیز مورد استفاده قرار میگیرند. برای مثال، در بخشهایی مانند پوششها، سقف یا تجهیزات جانبی ممکن است نیاز به خرید رول ورق گالوانیزه وجود داشته باشد. مشخصات فنی، ضخامت، ابعاد، کیفیت پوشش و شرایط پروژه از عوامل مهم در انتخاب این محصول هستند و باید پیش از خرید مورد بررسی قرار گیرند.
فورجینگ میلگرد چگونه انجام میشود؟
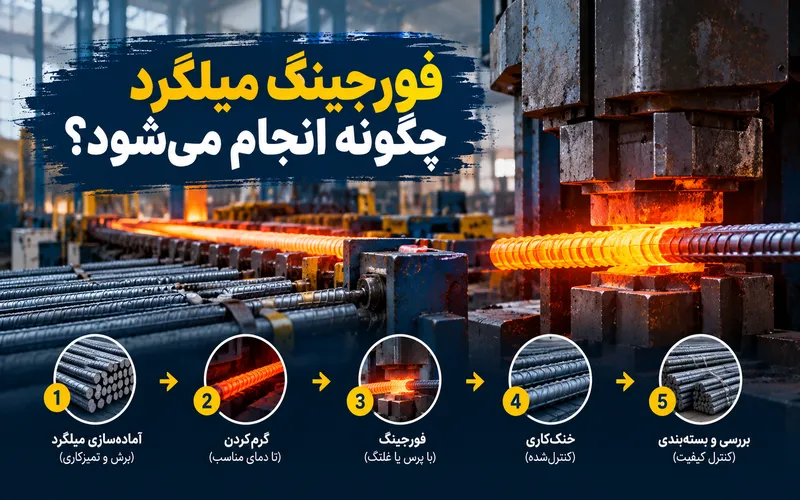
نحوه اجرای فورجینگ میلگرد شامل چند مرحله مشخص است که از آمادهسازی و برش میلگرد آغاز میشود و با بررسی کیفیت اتصال به پایان میرسد. در این فرآیند، دو میلگرد باید با دقت در امتداد یکدیگر قرار گیرند تا اتصال نهایی از کیفیت مناسبی برخوردار باشد. پس از آمادهسازی، سر میلگردها با تجهیزات مخصوص حرارت داده میشوند و سپس با اعمال فشار به یکدیگر متصل میشوند.
میزان حرارت، فشار و نحوه قرارگیری میلگردها باید متناسب با مشخصات فنی پروژه و تجهیزات مورد استفاده تنظیم شود. در هر مرحله، دقت اجرای عملیات اهمیت دارد؛ زیرا کیفیت اتصال نهایی تنها به دستگاه وابسته نیست و به آمادهسازی صحیح، مهارت اپراتور و رعایت دستورالعمل اجرایی نیز ارتباط دارد.
به همین دلیل، اجرای این روش باید توسط نیروی آموزشدیده و با تجهیزات مناسب انجام شود و پس از پایان کار نیز محل اتصال از نظر ظاهری و در صورت نیاز با آزمونهای کنترل کیفیت بررسی شود.
آمادهسازی و برش میلگرد
در مرحله نخست، میلگردها بر اساس اندازه موردنیاز آماده و برش داده میشوند. محل اتصال باید تمیز و عاری از آلودگی باشد و سطح مقطع دو سر میلگرد برای ایجاد تماس مناسب آماده شود. صاف و یکنواخت بودن سطح برش اهمیت دارد؛ زیرا ناهمواری یا آسیبدیدگی میتواند بر نحوه قرارگیری دو میلگرد و کیفیت اتصال اثر بگذارد. مشخصات میلگرد نیز باید پیش از اجرا با الزامات پروژه مطابقت داشته باشد.
همراستا کردن دو میلگرد
در این مرحله، دو میلگرد توسط تجهیزات نگهدارنده در امتداد صحیح و یک محور قرار میگیرند. همراستایی مناسب اهمیت زیادی دارد؛ زیرا انحراف دو قطعه میتواند انتقال نیرو در محل اتصال را تحت تأثیر قرار دهد. تجهیزات فورجینگ، میلگردها را در وضعیت مناسب ثابت نگه میدارند تا فرآیند حرارتدهی و اعمال فشار با دقت بیشتری انجام شود و اتصال در راستای صحیح شکل بگیرد.
حرارتدهی
پس از قرارگیری صحیح میلگردها، حرارت به محل اتصال اعمال میشود. هدف از این مرحله، رساندن سر میلگردها به شرایط مناسب برای شکلگیری اتصال است. میزان و نحوه حرارتدهی باید با توجه به مشخصات میلگرد، قطر آن، تجهیزات مورد استفاده و دستورالعمل اجرایی تعیین شود. کنترل حرارت اهمیت زیادی دارد؛ زیرا شرایط نامناسب میتواند بر کیفیت اتصال اثر بگذارد و نتیجه نهایی را تحت تأثیر قرار دهد.
اعمال فشار
پس از رسیدن محل اتصال به شرایط مناسب، دو سر میلگرد تحت فشار به یکدیگر نزدیک میشوند. این فشار باعث شکلگیری اتصال در ناحیه تماس دو میلگرد میشود. مقدار و نحوه اعمال نیرو باید مطابق روش اجرایی و مشخصات تجهیزات تعیین شود. در این مرحله نیز حفظ همراستایی میلگردها اهمیت دارد؛ زیرا انحراف یا جابهجایی میتواند کیفیت اتصال ایجادشده و نحوه انتقال نیرو بین دو قطعه را تحت تأثیر قرار دهد.
بررسی اتصال
پس از پایان عملیات، محل اتصال از نظر ظاهری بررسی میشود. شکل و وضعیت سطح اتصال، همراستایی میلگردها و نشانههای احتمالی نقص باید کنترل شوند. در پروژههایی که الزامات کنترل کیفیت دقیقتری دارند، میتوان از آزمونهای موردنیاز برای ارزیابی عملکرد اتصال نیز استفاده کرد. نتیجه بررسی باید با مشخصات فنی، معیارهای پذیرش و الزامات کنترل کیفیت پروژه مقایسه شود تا از مناسب بودن اتصال برای ادامه عملیات اطمینان حاصل شود.
مزایای فورجینگ میلگرد
یکی از مهمترین مزایای این روش، حذف یا کاهش نیاز به طول اورلپ است. در روش پوششی، برای انتقال نیرو باید بخشی از دو میلگرد روی یکدیگر قرار بگیرد؛ اما اتصال سر به سر میتواند این نیاز را کاهش دهد. در نتیجه، در پروژههایی که تعداد آرماتورها زیاد است، فضای بیشتری در اختیار آرماتوربندی قرار میگیرد.
از طرف دیگر، کاهش طول وصله میتواند به کاهش مصرف میلگرد کمک کند. همچنین تراکم آرماتورها در محل اتصال کمتر میشود و اجرای بتنریزی در برخی نقاط پرتراکم میتواند با سهولت بیشتری انجام شود.
از دیگر مزایای این روش میتوان به موارد زیر اشاره کرد:
- اتصال مستقیم دو میلگرد بهصورت سر به سر
- کاهش طول موردنیاز برای وصله
- کاهش پرت میلگرد در شرایط مناسب
- کاهش تراکم آرماتورها در محل اتصال
- استفاده مؤثرتر از فضای موجود در سازه
- امکان اجرای سریع در صورت آماده بودن تجهیزات
- مناسب بودن برای برخی مقاطع با تراکم بالای آرماتور
البته میزان صرفهجویی در مصرف میلگرد یا زمان اجرا به شرایط واقعی پروژه، قطر و تعداد میلگردها، تعداد اتصالات و کیفیت عملیات وابسته است و نمیتوان یک مقدار ثابت برای همه پروژهها تعیین کرد.
معایب و محدودیتهای فورجینگ
مهمترین محدودیت فورجینگ، وابستگی کیفیت اتصال به نحوه اجرای آن است. این عملیات برخلاف یک اتصال ساده کارگاهی، به تجهیزات تخصصی و اپراتور ماهر نیاز دارد. آمادهسازی نامناسب، همراستا نبودن میلگردها یا کنترل نامناسب فرآیند حرارت و فشار میتواند کیفیت اتصال را تحت تأثیر قرار دهد.
همچنین تهیه و استفاده از دستگاههای مخصوص، هزینه و الزامات اجرایی خاص خود را دارد. به همین دلیل، در پروژههای کوچک یا شرایطی که تجهیزات و نیروی متخصص در دسترس نیست، ممکن است استفاده از این روش از نظر اجرایی توجیه مناسبی نداشته باشد.
از محدودیتهای مهم دیگر میتوان به موارد زیر اشاره کرد:
- نیاز به اپراتور آموزشدیده
- نیاز به تجهیزات تخصصی فورجینگ
- حساسیت اتصال به کیفیت اجرای عملیات
- اهمیت کنترل حرارت و فشار
- نیاز به بازرسی و کنترل کیفیت
- وابستگی انتخاب روش به مشخصات فنی میلگرد
- مناسب نبودن روش برای هر پروژه بدون بررسی قبلی
بنابراین، معایب فورجینگ میلگرد بیشتر به الزامات اجرایی، تجهیزات و کنترل کیفیت مربوط میشود و نمیتوان آن را بدون توجه به شرایط پروژه، جایگزین قطعی سایر روشهای اتصال دانست.
فورجینگ میلگرد بهتر است یا اورلپ؟
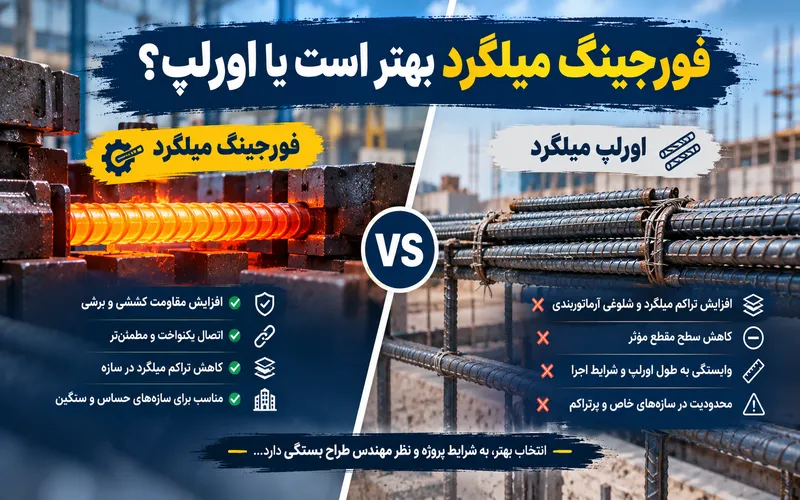
مقایسه فورجینگ و اورلپ باید بر اساس شرایط پروژه انجام شود. هر دو روش برای اتصال میلگرد کاربرد دارند، اما نحوه انتقال نیرو، میزان فضای موردنیاز، تجهیزات اجرایی و الزامات کنترل کیفیت آنها متفاوت است.
| معیار | فورجینگ | اورلپ |
| نوع اتصال | سر به سر | با همپوشانی |
| مصرف میلگرد | معمولاً کمتر | معمولاً بیشتر |
| تراکم آرماتور | کمتر | بیشتر |
| نیاز به تجهیزات | دارد | بسیار کمتر |
| نیاز به اپراتور متخصص | دارد | کمتر |
| مناسب برای نقاط پرتراکم | معمولاً مناسبتر | ممکن است محدودیت ایجاد کند |
| کنترل کیفیت | نیازمند کنترل تخصصی | وابسته به اجرای صحیح طول وصله |
در برآورد هزینههای یک پروژه ساختمانی، قیمت مصالح فولادی مختلف نیز باید جداگانه بررسی شود. برای نمونه، هنگام بررسی قیمت ورق گالوانیزه مشهد، عواملی مانند ضخامت ورق، ابعاد، کیفیت پوشش، برند تولیدکننده، حجم سفارش و شرایط بازار میتوانند بر هزینه نهایی اثر بگذارند. بنابراین، قیمت هر محصول باید بر اساس مشخصات فنی و شرایط روز بازار بررسی شود و نمیتوان یک نرخ ثابت را برای تمام انواع ورق گالوانیزه در نظر گرفت.
در فورجینگ، دو میلگرد مستقیماً از محل انتهای خود به یکدیگر متصل میشوند و به همین دلیل به طول همپوشانی نیاز ندارند. در مقابل، اورلپ روشی سادهتر از نظر تجهیزات است و اجرای آن در بسیاری از پروژهها بدون دستگاه تخصصی انجام میشود.
با این حال، فورجینگ میلگرد بهتر است یا اورلپ، یک پاسخ ثابت برای همه پروژهها ندارد. انتخاب روش اتصال باید بر اساس طراحی سازه، مشخصات میلگرد، شرایط اجرایی، الزامات پروژه و ضوابط فنی انجام شود.
فورجینگ را نباید صرفاً به دلیل کاهش مصرف میلگرد، در همه پروژهها جایگزین اورلپ دانست. انتخاب روش اتصال باید بر اساس طراحی سازه، مشخصات میلگرد، الزامات پروژه و ضوابط فنی انجام شود.
فورجینگ میلگرد در چه قسمتهایی استفاده میشود؟
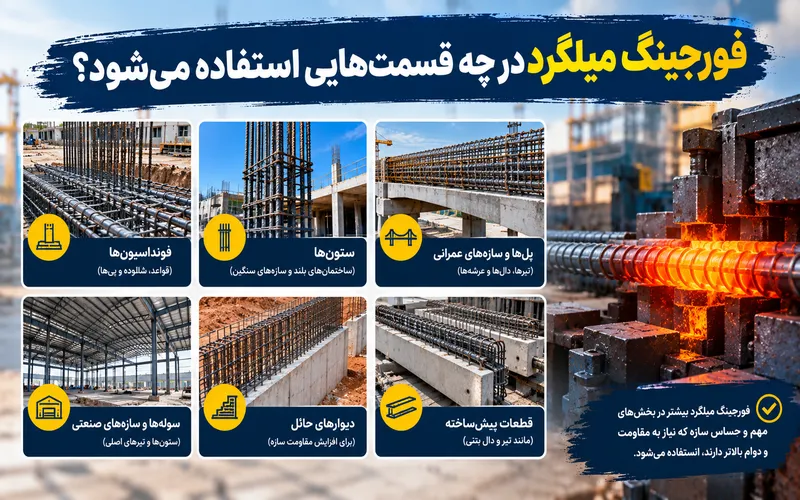
کاربرد فورجینگ به پروژههایی محدود نمیشود که صرفاً با کمبود فضا مواجه هستند. این روش در بخشهایی از سازههای بتنآرمه که تعداد زیادی میلگرد در کنار یکدیگر قرار میگیرند نیز میتواند مورد توجه قرار گیرد.
یکی از کاربردهای شناختهشده، فورجینگ میلگرد ستون است؛ زیرا در برخی ستونها تراکم آرماتورها زیاد است و استفاده از طولهای همپوشانی میتواند فضای موجود را محدودتر کند. این روش همچنین در دیوارهای سازهای و برشی، برخی سازههای عمرانی بزرگ و بخشهایی که کاهش طول وصله اهمیت دارد، قابل بررسی است.
بهطور کلی، کاربردهای رایج آن شامل موارد زیر است:
- ستونهای بتنآرمه
- دیوارهای سازهای
- دیوارهای برشی
- سازههای دارای تراکم بالای آرماتور
- پروژههای عمرانی بزرگ
- بخشهایی که کاهش طول وصله اهمیت دارد
البته استفاده از فورجینگ در هر یک از این قسمتها باید بر اساس نقشههای سازه، مشخصات میلگرد و الزامات فنی پروژه بررسی شود.
کیفیت جوش فورجینگ میلگرد چگونه بررسی میشود؟
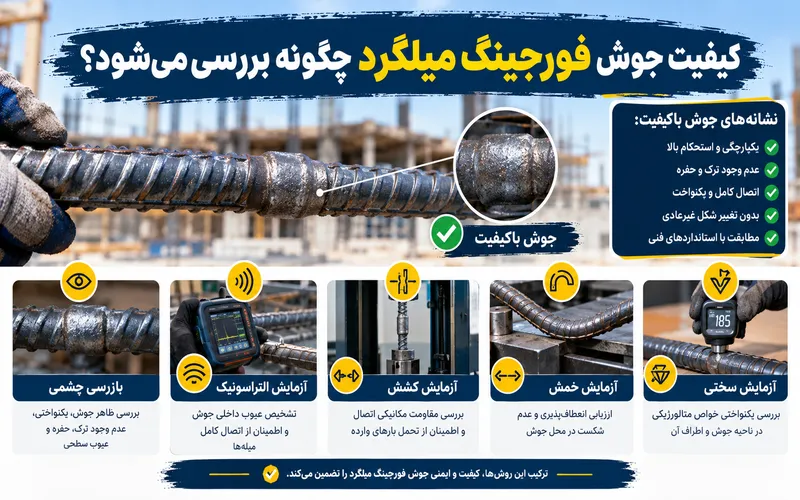
کنترل کیفیت یکی از مهمترین مراحل اجرای جوش فورجینگ است؛ زیرا ظاهر مناسب اتصال بهتنهایی نمیتواند عملکرد آن را در همه شرایط اثبات کند. روش کنترل باید با توجه به مشخصات پروژه و الزامات فنی تعیین شود.
🔷بازرسی ظاهری: نخستین مرحله، بررسی ظاهری محل اتصال است. شکل اتصال، وضعیت سطح، همراستایی دو میلگرد و وجود نشانههای ظاهری نقص بررسی میشود.
🔷تست کشش: آزمون کشش میتواند برای ارزیابی رفتار اتصال در برابر نیروی کششی مورد استفاده قرار گیرد. در این آزمایش، عملکرد نمونه اتصال تحت بار مشخص بررسی میشود.
🔷تست خمش: آزمون خمش برای بررسی رفتار اتصال هنگام خمشدن انجام میشود و میتواند اطلاعاتی درباره عملکرد ناحیه اتصال در برابر تغییر شکل ارائه دهد.
انتخاب آزمون و تعداد نمونهها باید مطابق استاندارد، مشخصات فنی پروژه و برنامه کنترل کیفیت انجام شود. در پروژههای حساس، اتکا به بازرسی ظاهری بهتنهایی ممکن است کافی نباشد.
سوالات متداول درباره فورجینگ میلگرد
- فورجینگ میلگرد چیست؟
فورجینگ میلگرد روشی برای اتصال دو میلگرد بهصورت سر به سر است که در آن از حرارت و فشار برای ایجاد اتصال استفاده میشود. دو میلگرد در یک راستا قرار میگیرند و پس از آمادهسازی و حرارتدهی، تحت فشار به یکدیگر متصل میشوند. به همین دلیل این روش با عنوان جوش سر به سر میلگرد نیز شناخته میشود.
- جوش فورجینگ چگونه انجام میشود؟
ابتدا دو میلگرد آماده و سطح مقطع آنها برای اتصال مناسب میشود. سپس میلگردها بهصورت همراستا داخل تجهیزات قرار میگیرند. محل اتصال حرارت داده میشود و پس از رسیدن به شرایط مناسب، فشار لازم اعمال میشود. در پایان نیز اتصال از نظر ظاهری و در صورت نیاز با آزمونهای کنترل کیفیت بررسی خواهد شد.
- آیا فورجینگ بهتر از اورلپ است؟
هیچکدام را نمیتوان بدون توجه به شرایط پروژه بهطور مطلق برتر دانست. فورجینگ میتواند طول وصله و تراکم آرماتورها را کاهش دهد، اما به تجهیزات و نیروی متخصص نیاز دارد. اورلپ از نظر تجهیزات سادهتر است، ولی برای اتصال به طول همپوشانی نیاز دارد. انتخاب روش باید با توجه به طراحی و الزامات فنی انجام شود.
- مزیت فورجینگ میلگرد نسبت به اورلپ چیست؟
مهمترین مزیت، امکان اتصال سر به سر دو میلگرد و کاهش نیاز به طول همپوشانی است. این موضوع میتواند به کاهش مصرف میلگرد و تراکم آرماتورها در محل اتصال کمک کند. همچنین در برخی نقاط پرتراکم، استفاده از فضای سازه میتواند با سهولت بیشتری انجام شود.
- آیا تمام میلگردها قابلیت فورجینگ دارند؟
نمیتوان بدون بررسی مشخصات فنی، قابلیت فورجینگ تمام میلگردها را تأیید کرد. نوع فولاد، مشخصات مکانیکی، قطر میلگرد، الزامات طراحی و دستورالعمل اجرایی باید بررسی شوند. بنابراین، پیش از اجرای عملیات باید مشخصات میلگرد و الزامات پروژه توسط فرد متخصص ارزیابی شود.
- چگونه کیفیت جوش فورجینگ را بررسی کنیم؟
ابتدا محل اتصال از نظر ظاهری بررسی میشود. در پروژههایی که کنترل دقیقتری نیاز دارند، میتوان از آزمونهایی مانند تست کشش و تست خمش نیز استفاده کرد. نوع آزمون، تعداد نمونهها و معیار پذیرش باید مطابق مشخصات فنی پروژه و الزامات کنترل کیفیت تعیین شود.
- هزینه فورجینگ میلگرد به چه عواملی بستگی دارد؟
تعداد اتصالات، قطر میلگرد، تجهیزات موردنیاز، دستمزد نیروی متخصص، شرایط کارگاه، دسترسی محل اجرا و هزینه کنترل کیفیت از عوامل مؤثر بر قیمت هستند. به همین دلیل، هزینه نهایی باید بر اساس اطلاعات واقعی پروژه و حجم عملیات برآورد شود و نمیتوان یک نرخ ثابت برای همه پروژهها در نظر گرفت.